
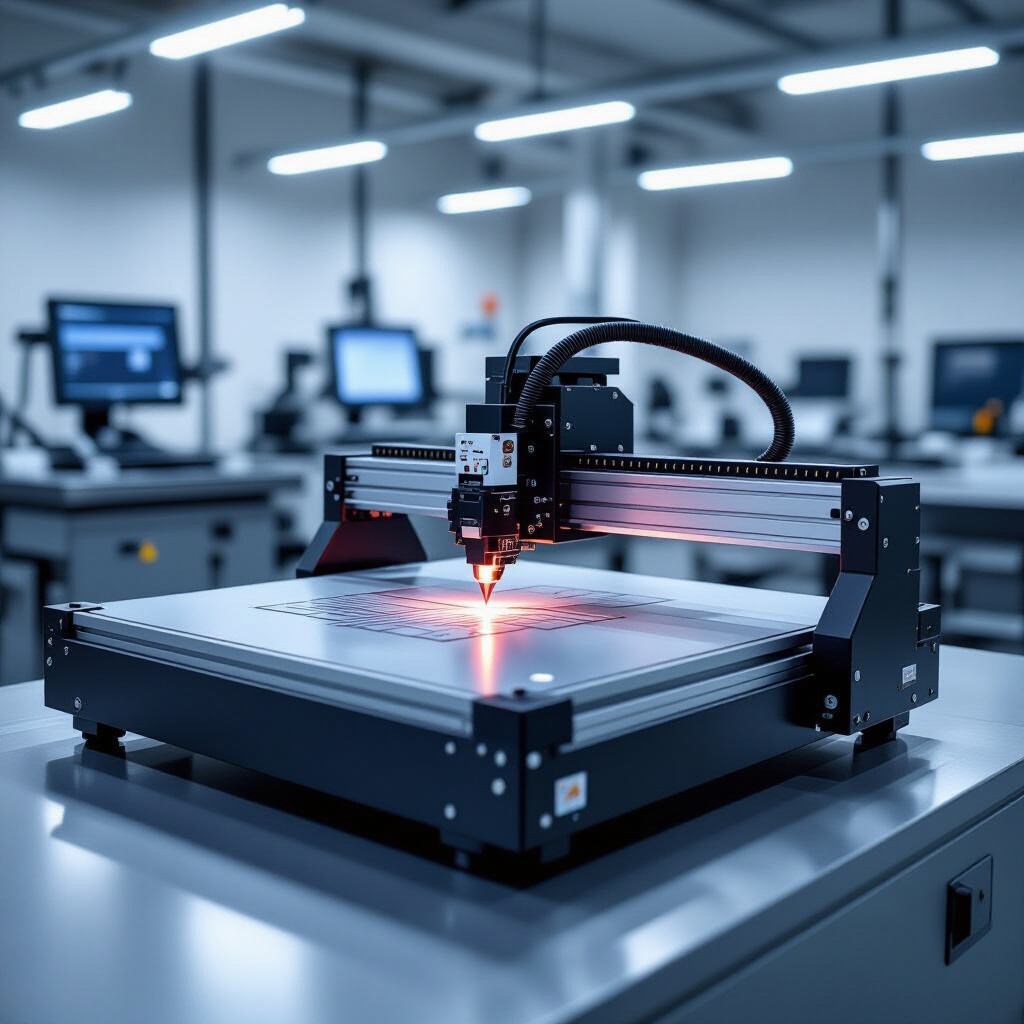
Лазерная гравировка: принципы и применение
Лазерная гравировка — способ нанесения изображений, надписей и технической маркировки на поверхность материала с помощью направленного светового луча. Под его воздействием верхний слой изменяется: испаряется, темнеет, плавится или образует углубление. Конкретный результат зависит от типа материала, мощности оборудования и режима обработки.
Метод применяют для персонализации изделий, изготовления табличек, маркировки деталей и создания декоративных элементов. При выборе технологии учитывают не только рисунок, но и свойства заготовки; сведения о подходящих материалах и параметрах обработки могут быть собраны в лазерная гравировка.
В отличие от механического нанесения, лазерная обработка не требует непосредственного контакта инструмента с поверхностью. Это позволяет выполнять мелкие элементы и повторять изображение с заданной точностью. При этом качество зависит от подготовки макета, фокусировки луча и стабильности параметров оборудования.
Как проходит обработка
Работа начинается с подготовки изображения или текста в цифровом виде. Для гравировки задают контуры, размеры и положение рисунка, а также выбирают режим, соответствующий материалу. Векторные линии обычно используют для тонких контуров, а растровые изображения — для участков с различной плотностью точек и градациями яркости.
Заготовку закрепляют на рабочем столе, затем настраивают фокусное расстояние. Сфокусированный луч перемещается по заданной траектории, а система управления регулирует его мощность и скорость. В некоторых случаях обработка выполняется за один проход, в других требуется несколько циклов, чтобы добиться нужной глубины или контрастности.
После завершения поверхность может нуждаться в очистке от пыли, нагара или остатков материала. Дополнительная обработка зависит от задачи: изделие могут оставить без изменений либо покрыть защитным составом. Перед серийным изготовлением обычно проверяют настройки на образце, поскольку даже одинаковые по виду заготовки способны реагировать на лазер по-разному.
Материалы и особенности результата
Лазерная гравировка применяется для обработки дерева, фанеры, бумаги, кожи, некоторых пластиков, стекла и металла. Однако пригодность материала зависит от его состава и конструкции. Например, разные породы древесины отличаются плотностью и содержанием смол, а многослойные пластики могут менять цвет при нагревании или выделять нежелательные продукты разложения.
На металле маркировка нередко достигается изменением цвета поверхности или специальным способом воздействия на покрытие. Для стекла характерно образование матового рисунка, а на древесине результат обычно выглядит как потемнение и локальное выжигание. Глубокий рельеф получают не на всех материалах: иногда он требует увеличения времени обработки или применения оборудования с подходящими характеристиками.
На итог влияют также влажность, толщина и ровность заготовки. Неровная поверхность может оказаться вне фокуса, из-за чего линии станут неодинаково чёткими. Поэтому для воспроизводимого результата важны стабильное закрепление материала, корректный макет и тестирование настроек.
Точность, ограничения и безопасность
Размер мелких элементов ограничен возможностями оборудования и свойствами поверхности. Слишком тонкие линии могут сливаться, а небольшие буквы — терять читаемость из-за нагрева или контраста материала. При подготовке макета учитывают расстояние между деталями, толщину штриха и масштаб изображения. Для предметов, которые будут часто использоваться, дополнительно оценивают устойчивость маркировки к трению, влаге и чистящим средствам.
Обработка сопровождается нагревом и может создавать дым, пары и мелкие частицы. Поэтому оборудование используют с закрытым рабочим пространством или подходящей системой удаления продуктов обработки. Важны вентиляция, соблюдение инструкций производителя станка и проверка состава материала. Не предназначенные для лазерной обработки пластики могут выделять опасные вещества, поэтому их нельзя обрабатывать без достоверной информации о составе.
Лазерная гравировка подходит для задач, где важны точное воспроизведение изображения и отсутствие механического контакта с заготовкой. Правильный выбор режима, подготовка поверхности и соблюдение мер безопасности помогают получить устойчивый и читаемый результат. При сложных изделиях параметры сначала проверяют на тестовом фрагменте, а затем переносят на основную заготовку.